
Mik a CNC megmunkálás előnyei és hátrányai?
A CNC megmunkálásnak a következő előnyei vannak:
① A szerszámok száma jelentősen lecsökken, és az összetett formájú alkatrészek megmunkálásához nincs szükség összetett szerszámokra. Ha meg akarja változtatni az alkatrészek alakját és méretét, akkor csak az alkatrész-feldolgozó programot kell módosítania, amely új termékek fejlesztésére és módosítására vonatkozik.
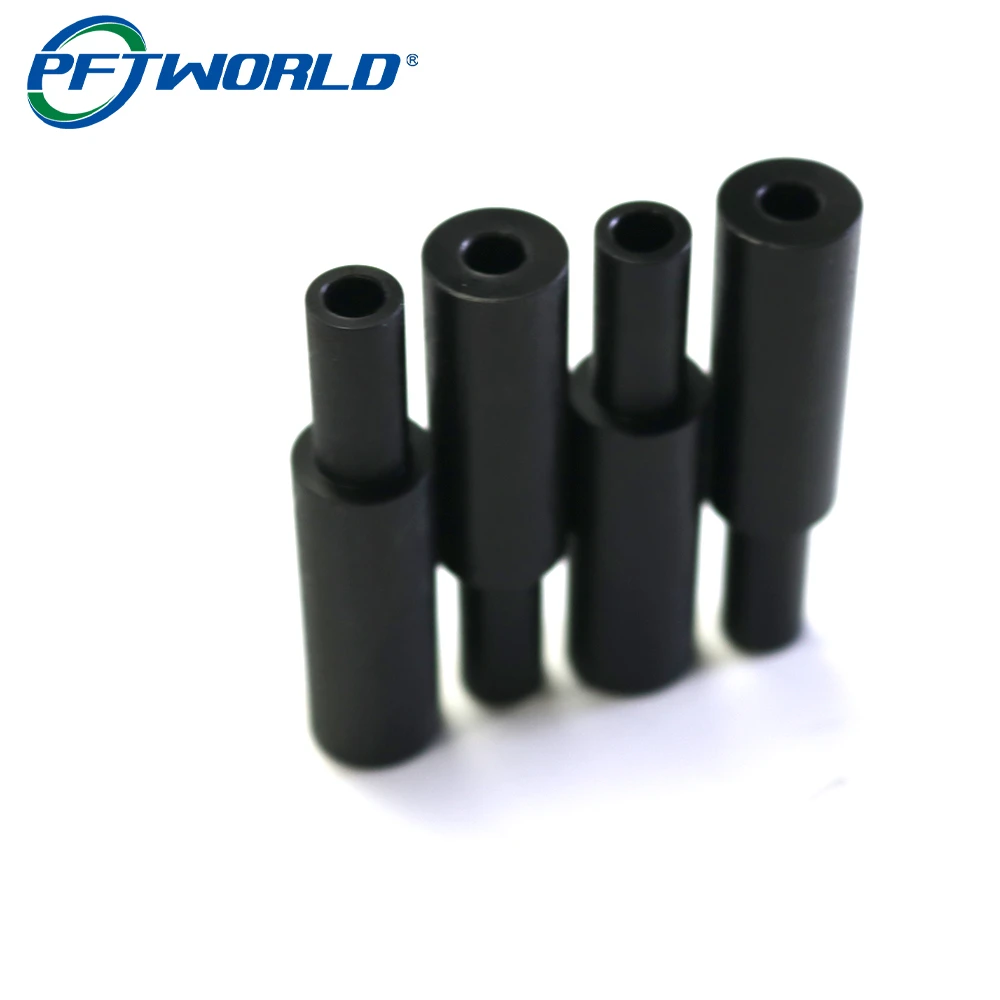
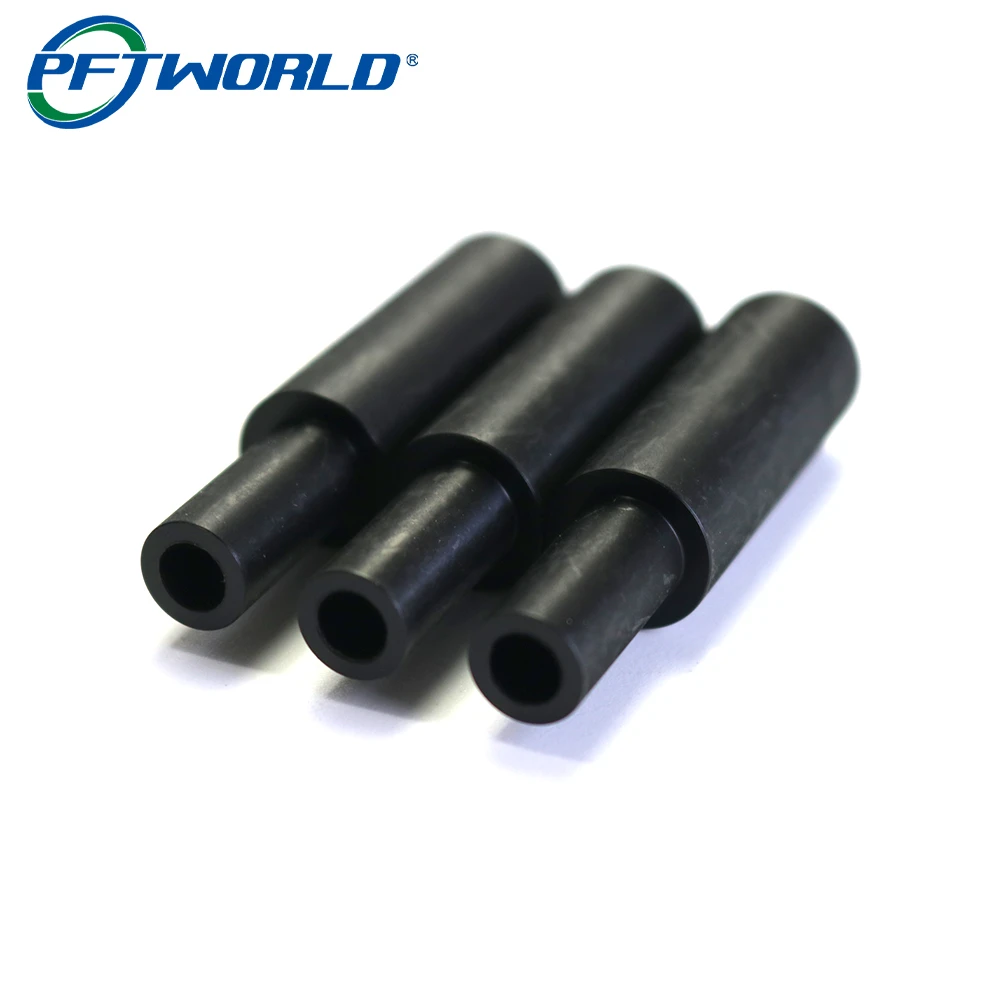
② A megmunkálási minőség stabil, a megmunkálási pontosság magas, és az ismétlési pontosság magas, ami megfelel a repülőgépek megmunkálási követelményeinek.
③ A gyártási hatékonyság magas több fajta és kis tételes gyártás esetén, ami csökkentheti a gyártás előkészítésének, a szerszámgép beállításának és a folyamatellenőrzésnek az idejét, és csökkentheti a vágási időt a legjobb vágási mennyiség használata miatt.
④ Használható bonyolult, hagyományos módszerekkel nehezen megmunkálható felületek megmunkálására, vagy akár egyes nem megfigyelhető alkatrészek megmunkálására is.
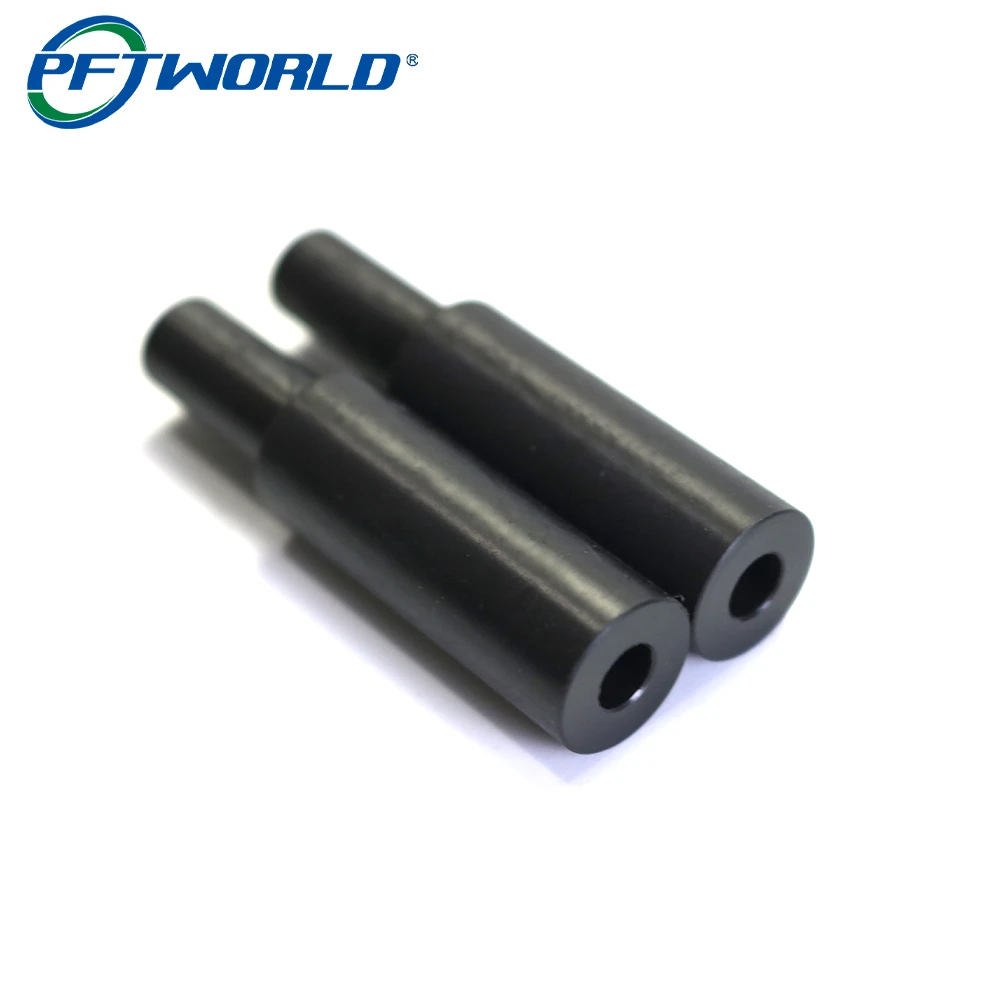
A CNC, más néven számítógépes gong, CNCCH vagy CNC szerszámgép, valójában egy hongkongi név. Később bevezették a Pearl River Deltába, ami valójában egy CNC marógép.
Ez egy új feldolgozási technológia. Fő feladata a feldolgozó programok elkészítése, vagyis az eredeti kézi munka számítógépes programozássá alakítása. Természetesen kézi feldolgozásban szerzett tapasztalat szükséges.
A CNC-nek, más néven megmunkáló központnak, sokféle alkalmazása van, nem korlátozódik a bútorgyártásra. Ezért érdemes tanulni a különböző iparágak tapasztalataiból a CNC használatában. Íme a következő pontok:
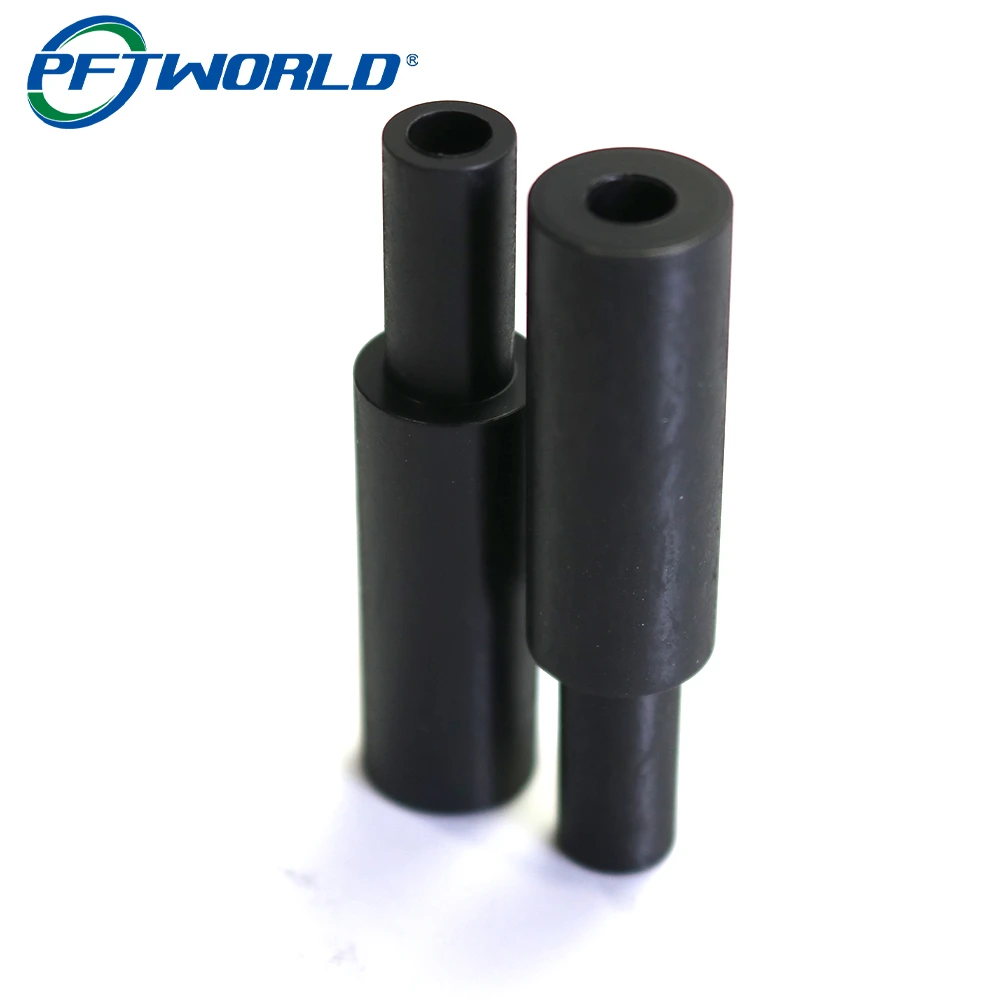
1. A fehér acél kés sebessége nem lehet túl gyors.
2. A rézmunkásoknak kevesebb fehér acél kést kell használniuk durva vágáshoz, és több repülő kést vagy ötvözött kést.
3. Ha a munkadarab túl magas, akkor különböző hosszúságú késekkel kell rétegenként vágni.
4. Nagykéssel végzett érdesítés után kis késsel távolítsa el a felesleges anyagot, és csak akkor simítsa el a kést, ha a felesleg egyenletes.
5. A feldolgozási idő csökkentése érdekében a síkot lapos fenekű maróval kell megmunkálni, és kevésbé golyósvágóval.
6. Amikor a rézmunkás megtisztítja a sarkot, először ellenőrizze az R méretét a sarkon, majd határozza meg a golyós kés méretét.
8. Ha a lejtő egész szám, a lejtővágót kell használni a feldolgozáshoz, például a cső helyzetének meghatározásához.
9. Minden egyes folyamat előtt gondolja át az előző folyamat után fennmaradó ráhagyást, hogy elkerülje az üres marószerszámot vagy a túlzott megmunkálást.
10. Próbáljon egyszerű vágási útvonalat követni, például kontúrt, hornyolást, egyoldalt és kisebb környező magasságot.
11. WCUT-ban járva, aki tud FINISH-t járni, az ne járjon DURVA.
12. Profilfény kés használata esetén először durva polírozást, majd finompolírozást kell végezni. Ha a munkadarab túl magas, először a szélét, majd az alját kell polírozni.